

Давайте перейдем к делу: если вы руководитель завода по литью под давлением, руководитель технического обслуживания или руководитель производства, которому поручено поддерживать работу производственных линий круглосуточно и без выходных, ваша инъекционная головка с торцевой крышкой — это не просто небольшая часть вашего винта и цилиндра в сборе — это первая линия защиты от дорогостоящих простоев, брака деталей и незапланированного обслуживания. Если вы когда-нибудь задавались вопросом, выдержит ли ваша инъекционная головка с торцевой крышкой суровые промышленные условия, такие как высокотемпературное формование резины, химическая обработка или экструзия полимера в тяжелых условиях, эта статья для вас. Как поставщик этих важнейших компонентов, я провел последнее десятилетие, работая напрямую с производственными группами в автомобильной, упаковочной, медицинской и тяжелой машиностроительной отраслях, чтобы точно проверить, с чем могут (и не могут) справиться эти головки, и сегодня я разбираю реальную науку, типичные ошибки и решения, которые улучшают или ухудшают их производительность в сложных условиях.
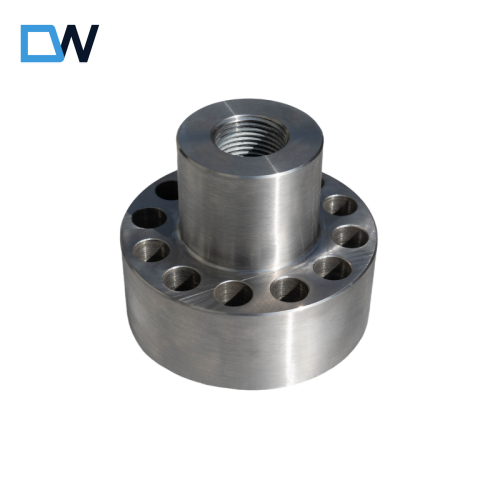
Во-первых, давайте определим, что делает инъекционная головка с торцевой крышкой, потому что здесь важен контекст. По своей сути этот компонент находится на самом кончике узла шнека и цилиндра вашей литьевой машины. Его задача двоякая: во-первых, создать герметичное уплотнение между расплавленным полимером (или другим материалом) внутри цилиндра и полостью формования, чтобы материал не просачивался в середине цикла. Во-вторых, когда шнек втягивается для подачи нового материала для следующей порции, торцевая крышка предотвращает обратный поток расплавленного материала, который может привести к потере продукта и нарушению стабильности давления. Звучит просто, правда? Но в суровых промышленных условиях (например, при температуре 350°C+ для конструкционных пластиков, таких как PEEK), постоянном воздействии агрессивных антиадгезионных смазок или абразивном износе стеклонаполненного нейлона — эту простую функцию становится намного сложнее выполнить надежно.
Несколько лет назад я работал с заводом по производству автомобильных запчастей первого уровня, который боролся с повторяющимися отказами торцевых крышек в линейке компонентов под капотом. Они формовали высокотемпературный нейлон, армированный на 30% стекловолокном, который является общеизвестно абразивным и требовательным материалом. Их старые, готовые инъекционные головки с торцевыми крышками трескались каждые 2–3 недели, что каждый раз приводило к простоям более 8 часов для их замены, а также к тысячам долларов на утилизируемые детали. Когда мы внедрили специально разработанные инъекционные головки с торцевыми крышками, разработанные специально для абразивных сред, частота их отказов снизилась до каждых 10–12 недель, а время простоя, связанное с этим компонентом, сократилось на 70%. Мы говорим о таком реальном воздействии, и это доказывает, что да, эти головки могут работать в суровых условиях, но только если вы правильно выберете дизайн и материалы.
Давайте углубимся в самые серьезные проблемы, с которыми сталкиваются инъекционные головки в суровых условиях окружающей среды, и в то, как их решает современный дизайн. Во-первых, экстремальные температуры. Многие промышленные процессы требуют материалов, которые плавятся при температуре от 300°C до 400°C, а некоторые даже выше для специализированных полимеров аэрокосмической или медицинской промышленности. Стандартные торцевые крышки, изготовленные из обычной инструментальной стали, при таких температурах размягчаются, деформируются или теряют точность, поскольку термостойкость инструментальной стали достигает максимального значения около 260°C при длительном использовании. Это не подходит для суровых условий. Решением здесь являются жаропрочные сплавы, такие как инструментальная сталь H13, модифицированная хромом и ванадием для повышения термостойкости, или даже материалы премиум-класса, такие как суперсплавы на основе никеля, для самых экстремальных применений. Подождите, но даже при использовании правильного сплава вам потребуется правильная обработка поверхности. Например, наши инъекционные головки с торцевыми крышками (подробнее о конкретной модели, которую мы поставляем, можно узнать здесь:Торцевая крышка литьевой головки для литьевой машины) имеют твердое хромированное покрытие с высокой плотностью, непористое покрытие, устойчивое к термической усталости — это растрескивание, которое вы видите, когда металл расширяется и сжимается тысячи раз в день, что приводит к микротрещинам и возможному выходу из строя.
Далее: химическая коррозия. Это серьезная проблема для предприятий, на которых используются агрессивные антиадгезионные средства, чистящие химикаты или технологические материалы, которые являются кислотными или едкими. Например, упаковочные предприятия, производящие формование ПЭТ-бутылок, часто используют антиадгезивы для форм на основе хлора, которые со временем разъедают стандартную сталь. При возникновении коррозии уплотнение между торцевой крышкой и цилиндром шнека разрушается, что приводит к утечке материала. Наша команда проверила это, подвергая стандартные стальные торцевые крышки воздействию обычного антиадгезива на основе хлора в течение 1000 производственных циклов — в результате у них развилась точечная коррозия, которая за это время снизила эффективность уплотнения на 40%. Наши высоколегированные торцевые крышки с керамическим покрытием PVD (физическое осаждение из паровой фазы) после того же испытания показали отсутствие точечной коррозии, поскольку керамический слой действует как барьер между металлом и агрессивными химикатами. В этом разница между компонентом, который работает месяцами, и компонентом, который выходит из строя за несколько недель.
В-третьих, абразивный износ. Именно с такой задачей столкнулся автомобильный завод, о котором я упоминал ранее. Стеклонаполненные полимеры, пластики, армированные углеродным волокном, и даже соединения с минеральным наполнителем подобны наждачной бумаге внутри вашего ствола, постоянно царапая каждую поверхность торцевой крышки. Со временем этот износ разрушает уплотнительные поверхности торцевой крышки, что приводит к обратному потоку, несоответствию размеров дроби и увеличению количества отходов. Решение здесь двоякое: во-первых, твердые, износостойкие материалы, такие как покрытия из карбида вольфрама, или сталь премиум-класса H13 с криогенной обработкой, которая делает внутреннюю структуру металла более устойчивой к абразивному трению. Во-вторых, точные допуски на обработку — даже отклонение уплотняющей поверхности на 0,01 мм может удвоить скорость износа абразивных материалов. Наши торцевые крышки изготовлены в соответствии со стандартами ISO 9001, с допуском на поверхность уплотнения ±0,005 мм, что имеет решающее значение для длительного срока службы в средах с высоким уровнем абразивного износа.
Но вот в чем дело: дело не только в деталях и материалах. Также имеет значение то, как вы интегрируете инъекционную головку с торцевой крышкой в существующую установку, особенно в суровых промышленных условиях. Например, вибрация является основной причиной раннего выхода из строя. Машины для литья под давлением работают на высоких скоростях, и постоянная вибрация цилиндра, шнека и узла впрыска может ослабить крепежные болты, сместить торцевую крышку и сломать уплотнения. Наши специальные торцевые крышки оснащены встроенными фиксирующими механизмами, которые равномерно распределяют вибрацию по монтажному фланцу, а не концентрируют ее в отверстиях для болтов. Мы также работаем с клиентами, чтобы отрегулировать давление впрыска их машины и время цикла, поскольку слишком большое давление создает ненужную нагрузку на торцевую крышку, даже если она сделана из подходящего материала.
Однако я хочу внести ясность: есть пределы. Вы не можете взять стандартную готовую торцевую крышку, предназначенную для формования общего назначения, и ожидать, что она выдержит формование из PEEK до 400°C или постоянное воздействие плавиковой кислоты. Мы видели, как клиенты пытались это сделать, и в результате всегда увеличивалось время простоя и увеличивались долгосрочные затраты. Ключевым моментом является соответствие конструкции торцевой крышки вашим конкретным суровым условиям, а не просто предположение, что все торцевые крышки одинаковы. Вот почему мы тесно сотрудничаем с каждым клиентом, чтобы проверить его процесс: какова температура расплавленного материала? Каков уровень абразивности их соединения? Какие химические вещества они используют для очистки и удаления плесени? Мы даже тестируем прототипы в условиях их собственного предприятия перед полной установкой, чтобы убедиться, что инъекционная головка торцевой крышки работает именно в суровых условиях.
Позвольте мне поделиться еще одним примером, чтобы понять это. В прошлом году к нам обратился производитель медицинского оборудования, который столкнулся с экстремальными рисками загрязнения и сверхвысокими температурами при формовании поликарбоната для хирургических инструментов. Их старые торцевые крышки собирали следы загрязнений, которые портили партии деталей, и они выходили из строя каждые 4 недели. Мы снабдили их инъекционными головками с торцевыми крышками, изготовленными из медицинской нержавеющей стали 316L (устойчивой к коррозии и легко поддающейся стерилизации) с полированной непористой поверхностью, которая предотвращает скопление материала и облегчает очистку. Мы также скорректировали профиль уплотнения торцевой крышки, чтобы уменьшить мертвое пространство в полости, что исключает места, где могут собираться загрязнения. Результат? Срок их службы подскочил до 16 недель, процент брака из-за загрязнения упал на 65%, и они прошли проверку FDA с первой попытки. Это ощутимая выгода, которую дает разработка торцевой крышки для суровых промышленных условий, а не просто использование универсальной детали.
Теперь я знаю, о чем думают многие из вас: «Звучит здорово, но как насчет стоимости?» Если вы сосредоточены на краткосрочной экономии, то готовая торцевая заглушка может показаться дешевле на первый взгляд, но давайте посчитаем. Автомобильный завод первого уровня, о котором я упоминал ранее, заплатил 1200 долларов за специальную инъекционную головку по сравнению с 300 долларами за стандартную. Но стандартный вариант обходился им в 1500 долларов из-за простоев, брака и трудозатрат каждый раз, когда он выходил из строя, плюс 4000 долларов в виде упущенной выгоды от производства за каждый простой. За год это 26 остановок стандартной части на общую сумму 146 000 долларов США. Что касается нестандартной детали, у них было 5 остановок на общую сумму 28 000 долларов США. Даже с учетом более высоких первоначальных затрат они сэкономили более 118 000 долларов за год. Это не просто победа — это не представляет никакой сложности для любого предприятия, работающего в суровых промышленных условиях, где время простоя является крупнейшим фактором затрат.
Итак, вернемся к исходному вопросу: можно ли использовать инъекционную головку с торцевой крышкой в суровых промышленных условиях? Короткий ответ — да, но только если вы выберете правильный дизайн, материалы и интеграцию для ваших конкретных условий. Это не универсальное решение, но при правильном проектировании эти компоненты достаточно долговечны, чтобы выдерживать высокие температуры, агрессивные химикаты, абразивные материалы и постоянный стресс, связанный с круглосуточным производством. Как человек, который потратил годы на устранение неисправностей торцевых крышек для промышленных групп, я могу сказать, что самая большая ошибка, которую я вижу, — это сокращение затрат на компоненты, которые имеют решающее значение для их процесса, или предположение, что деталь работает во всех средах.
Если в настоящее время вы сталкиваетесь с выходом из строя торцевой крышки в суровом промышленном процессе — будь то частые утечки, растрескивание, абразивный износ или проблемы загрязнения — я здесь, чтобы помочь. Мы разрабатываем инъекционные головки с торцевыми крышками специально для самых тяжелых условий и будем работать с вами, чтобы проверить ваш процесс, протестировать прототипы и найти решение, которое сокращает время простоя, сокращает количество отходов и обеспечивает бесперебойную работу вашей производственной линии. Нет необходимости полагаться на готовые детали, которые не предназначены для вашей среды. Все, что вам нужно сделать, это протянуть руку, и мы проведем вас через каждый шаг.
Ссылки:
- Технология пластмасс. (2022). «Конструкция торцевой крышки и сопла для высокотемпературного литья под давлением». Общество инженеров по пластмассам.
- Коррозионная наука. (2021). «Характеристика материалов сплавов в антиадгезивах для пресс-форм на основе хлора». ООО "Эльзевир"
- ИСО 9001:2015. «Требования к системам управления качеством для прецизионных промышленных компонентов». Международная организация по стандартизации.
- Решения для автомобильного производства. (2023). «Сокращение времени простоя при формовании стеклонаполненных полимеров за счет выбора компонентов». Гарднер Бизнес Медиа.


